

Få vejledninger
Tekstilindustrizone, East Hutang Town, Wujin District, 213100 Changzhou, Kina
Et taskespænde, der bøjer i stedet for at revne. En hårklo trykt i ét stykke, fjederhængsel inkluderet, uden monteringstrin. En kasketbremsindsats, der holder sin kurve efter en sæson i et skab. Det er tilbehørsstudierne, der faktisk bestiller, og de deler én egenskab: deres værdi kommer fra geometri og pasform, ikke fra overfladeblødhed.
Den skelnen forklarer mønsteret. Additiv fremstilling fortjener sin plads i modetilbehør, når en del skal formes præcist, produceres i små oplag eller varieres efter kunde. Det klarer sig dårligt, når en komponent skal draperes, absorbere fugt eller koste øre på halvtreds tusinde enheder. For de fleste etiketter er det brugbare svar en hybrid: trykt struktur og hardware, vævet tekstil, uanset hvor hud, drapering eller håndfølelse betyder noget.
Fjern trendsproget, og fordelene kommer ned til fem produktionsfakta:
Påstande om bæredygtighed, personalisering og hastighed til markedet følger alle af disse fem punkter - og falder fra hinanden, når et af dem mangler.
Sprøjtestøbning ønsker ensartede vægge, trækvinkler og ingen underskæringer uden glider. Hver af disse begrænsninger tilføjer omkostninger eller fjerner en designmulighed. En trykt del kan bære en integreret cantilever-lås inde i et spænde, et levende hængsel på en solbrillestang eller et gitter, der bøjer som en fjeder i et pandebånd.
Den samme frihed gælder for overfladen. Ribber, der afspejler fløjten af en fløjlsrem, riflede grebszoner på en snorelås eller en fin quiltet tekstur på en dekorativ plakette kan indbygges i filen uden ekstra omkostninger. Fangsten er, at udskrivning har sine egne teksturer - pulverkorn på sintrede dele, laglinjer på ekstruderede dele, støttemærker på harpiks - så disse overflader skal designes rundt i stedet for at skjules bagefter.
Konklusionen først: udskrivning vinder under omkring et par hundrede enheder pr. design og taber over et par tusinde simple dele. Nulpunktspunktet er der, hvor de amortiserede værktøjsomkostninger på den konventionelle rute svarer til præmien pr. del af udskrivning.
| Rute | Værktøjsomkostninger | Praktisk minimumsparti | Tid til første del | Hvor det passer |
|---|---|---|---|---|
| Pulverbed sintring | Ingen | 1 | 2-5 dage | Kompleks geometri, små oplag, varianter pr. størrelse |
| Harpikstryk | Ingen | 1 | 1-3 dage | Fine detaljer, blanke udstillingsgenstande, pasforme modeller |
| Sprøjtestøbning | 3.000-15.000 USD | 1.000-5.000 | 4-8 uger | Simple flade dele med volumen |
| Trykstøbt metal | 2.000-10.000 USD | 2.000 | 6-10 uger | Vægt hardware, metalfinish |
| Laserskåret plade | Minimal | 50-100 | 3-7 dage | Flade todimensionelle former |
Et simpelt støbt spænde kan lande tæt på femten cent til halvtreds tusinde stykker mod flere tusinde dollars af værktøj. Det trykte ækvivalent koster et par dollars stykket, så ved fem hundrede enheder er udskrivning allerede billigere. Den linjevarekøbere oftest savner er efterbehandling: farvning, tumbling, fjernelse af støtte og håndpolering kan tilføje tredive til halvtreds procent til prisen på den udskrevne del, og det er her, et tilbud stille og roligt stopper med at være konkurrencedygtigt.
Personalisering er kun en fordel, hvis den ikke genindfører værktøjslogik. Trykte øremanchetter i størrelsen på en afmålt helix, pandebånd genereret fra en hovedomkreds eller posestropforankringer justeret til et tungere tekstil kommer alle fra en parameterændring. Den ægte fordel er pasform iteration: print en billig version, brug den i en dag, juster interferensen, print igen.
Der er en grænse, der er værd at angive klart. Hvis kunden blot vælger mellem fyrre faste varianter, det vil sige variantstyring, og at holde støbt lager kan meget vel være billigere end print on demand. Udskrivning betaler, når variationen reelt er pr. person eller pr. ordre.
Hardwaregodkendelse er normalt en flaskehals for en samling: støbning og plettering af tilbud, derefter seks ugers ventetid på en prøve, der viser sig at sidde forkert på remmen. Trykte prøver komprimerer den sløjfe til dage, hvilket betyder mere, end det lyder, fordi delen skal testes mod det faktiske tekstil, ikke mod en gengivelse.
Et stift trykt spænde, der løber over et blødt luv-stof, vil opføre sig anderledes end et støbt acetal - forskellig overfladehårdhed, anderledes friktion, anderledes slid ved fastgørelsespunktet. At sy en trykt prototype på den rigtige rem tidligt afslører det, før formen skæres.
Tilbehør fejler oftere komfort end udseende. Et gitter med en tæthed på tyve til tredive procent, en hul øreringskrop eller et fleksibelt materiale i en kontaktzone med pandebånd kan fjerne gram præcis, hvor trykket opbygges. Nyttige arbejdstal: minimum vægtykkelse omkring 0,8 til 1,0 mm for sintret nylon, typisk tolerance på plus eller minus 0,3 mm eller 0,3 procent og ca. 0,3 mm frigang for en snappasning, der skal åbne og lukke gentagne gange.
Hudkontakt fortjener også opmærksomhed. Porøse sintrede overflader fanger olier og kosmetik, så dele, der bæres mod huden, er nemmere at holde rene, når de forsegles eller farves og tumles.
Trykt tilbehør taber på enhedsomkostninger ved volumen, på overfladefinish, hvor en spejlglans er påkrævet, og på varmebestandighed - et lavtemperaturtråd efterladt i en bil om sommeren vil deformeres, hvilket er en alvorlig risiko for alt, der opbevares i en taske eller et lager. Ekstruderede dele er også svagere på tværs af laggrænserne, så en bøjningsspænde skal have sin printretning specificeret, ikke overladt til leverandøren.
Farve er en anden praktisk fælde. En trykt del farvet til en husfarve vil ikke matche et stof farvet til den samme reference under hver lyskilde, og batch-til-batch variation i farvet nylon er reel. Godkend parret i dagslys og under butiksbelysning, før du melder dig ud.
Bæredygtighedssprog har brug for dokumentation, ikke adjektiver. Spørg efter det genbrugte indhold af pulveret eller filamentet, den opdateringshastighed, som leverandøren faktisk kører, og om den trykte del kan adskilles fra tekstilet på under et minut ved endt levetid. En stiv plak nittet gennem en vævet rem gør hele tilbehøret sværere at genbruge, uanset hvor grøn polymeren er.
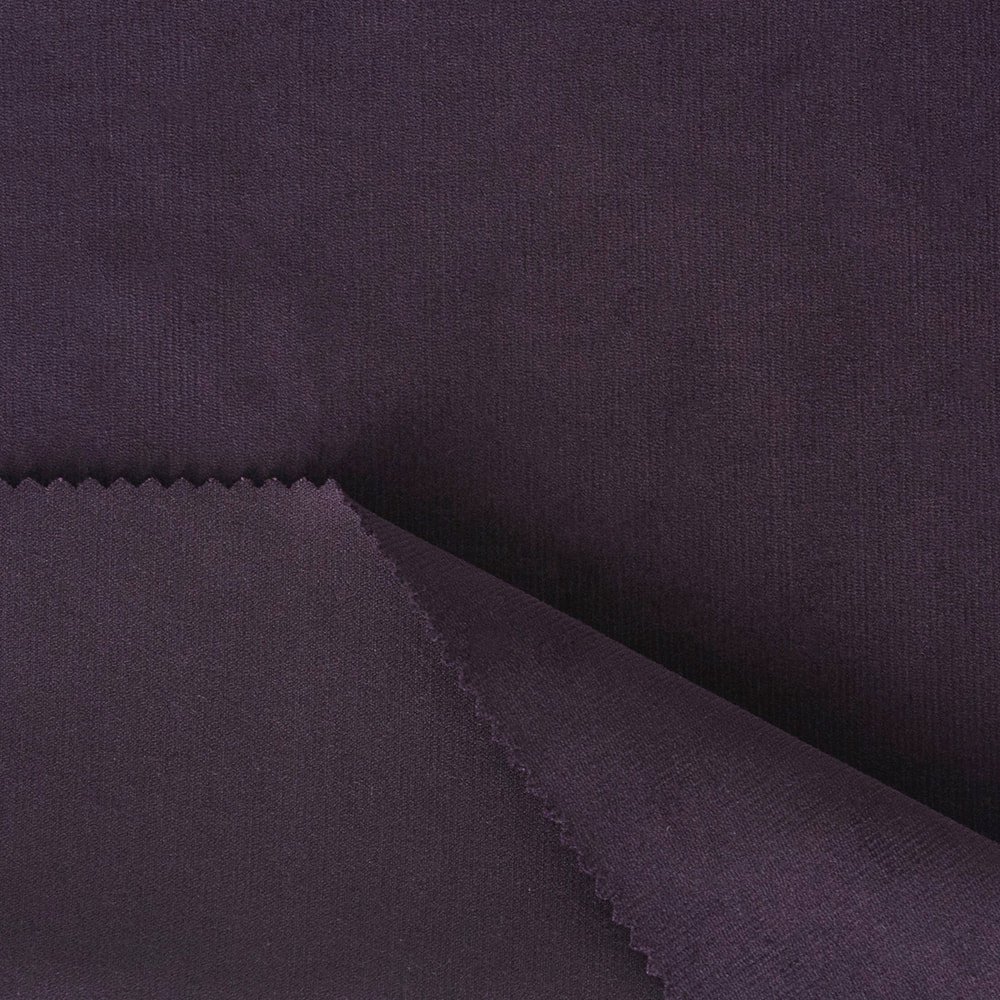
De fleste bærbare tilbehør er hybrider, og tekstilhalvdelen afgør normalt, om stykket er behageligt. En fløjlshætte har brug for en kantindsats og en bagjustering; en crossbody-taske har brug for stropankre, et spænde og en bundnål; en hårsløjfe har brug for en klipskrop, der griber uden at knuse bunken.
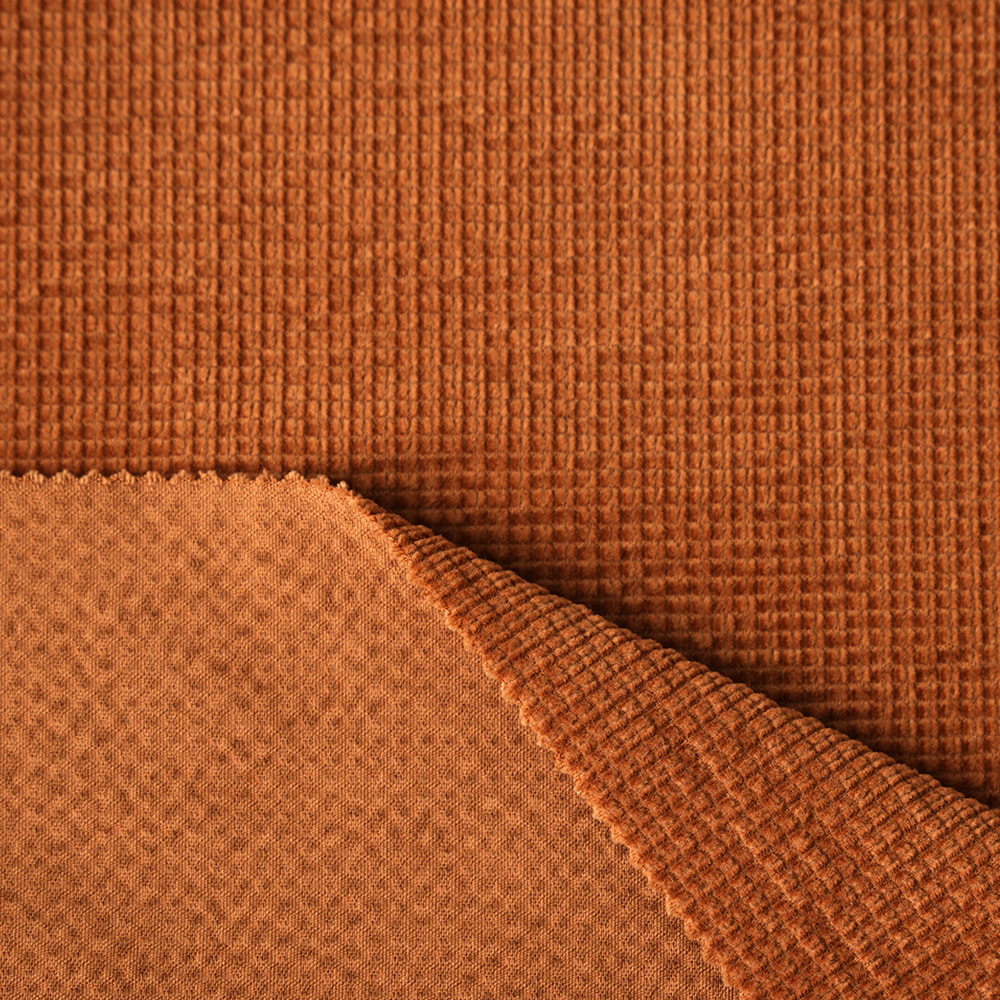
Til bløde kasketter, plys-tilbehør til hår og små poser giver en finstrikket stretch fløjlsbukser bunken og håndfornemmelsen, som en trykt skal ikke kan efterligne.
 6W Modal-bomuld Stretch Fine Wale Bubble Corduroy Blød, elastisk fin-wale fløjlsbukser med en bubble fleece-effekt, velegnet til kasketter, plys tilbehør og små lommer, der kræver lukning og håndfølelse. Se produkt →
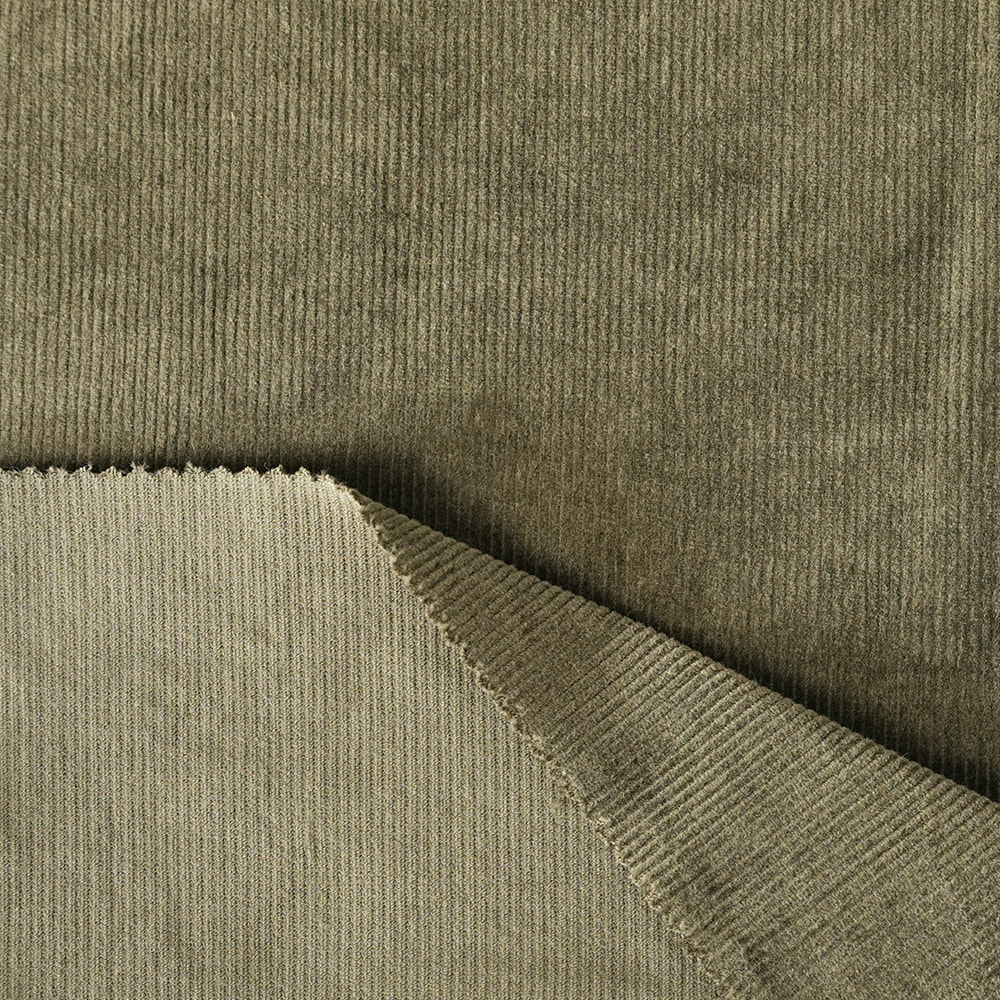
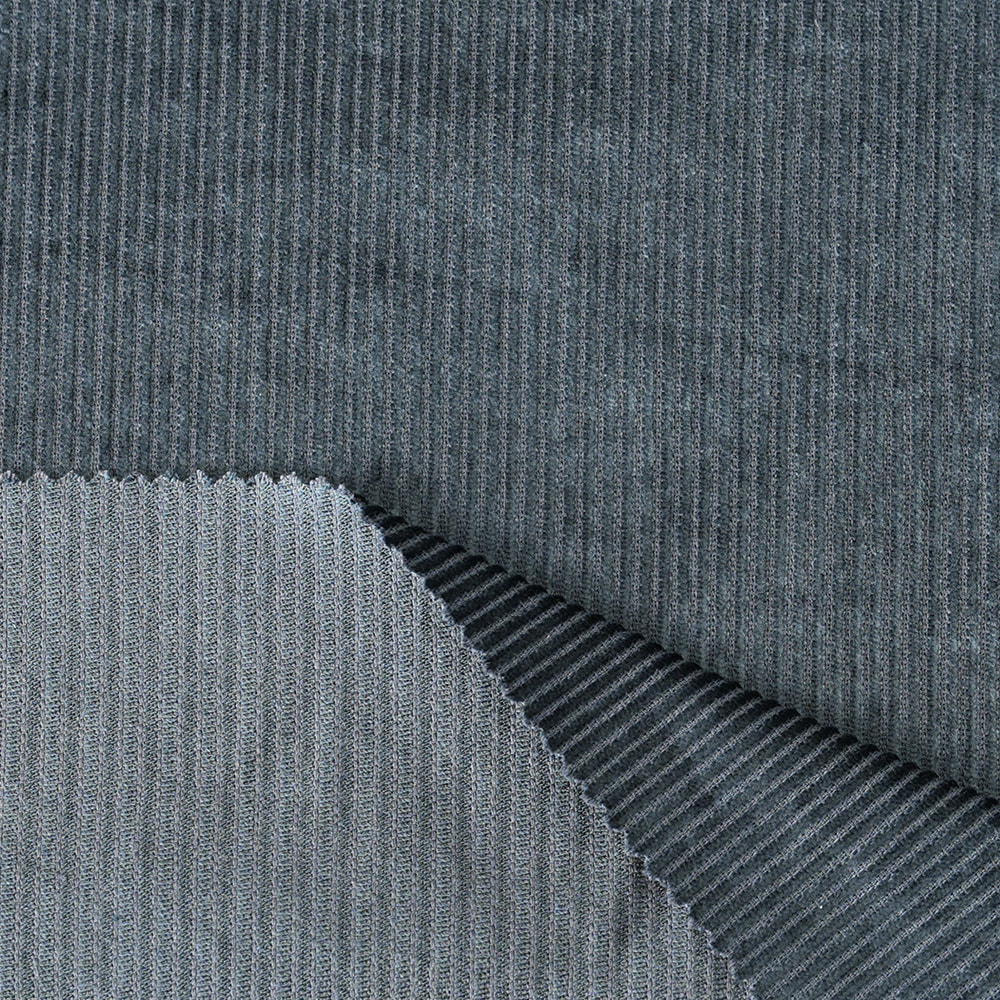
Til strukturerede stykker - taskepaneler, bæltekroppe, boksede poser - holder en grovere, ikke-strækbar bomuldsfløjl formen og accepterer nitter uden at rive langs kanten.
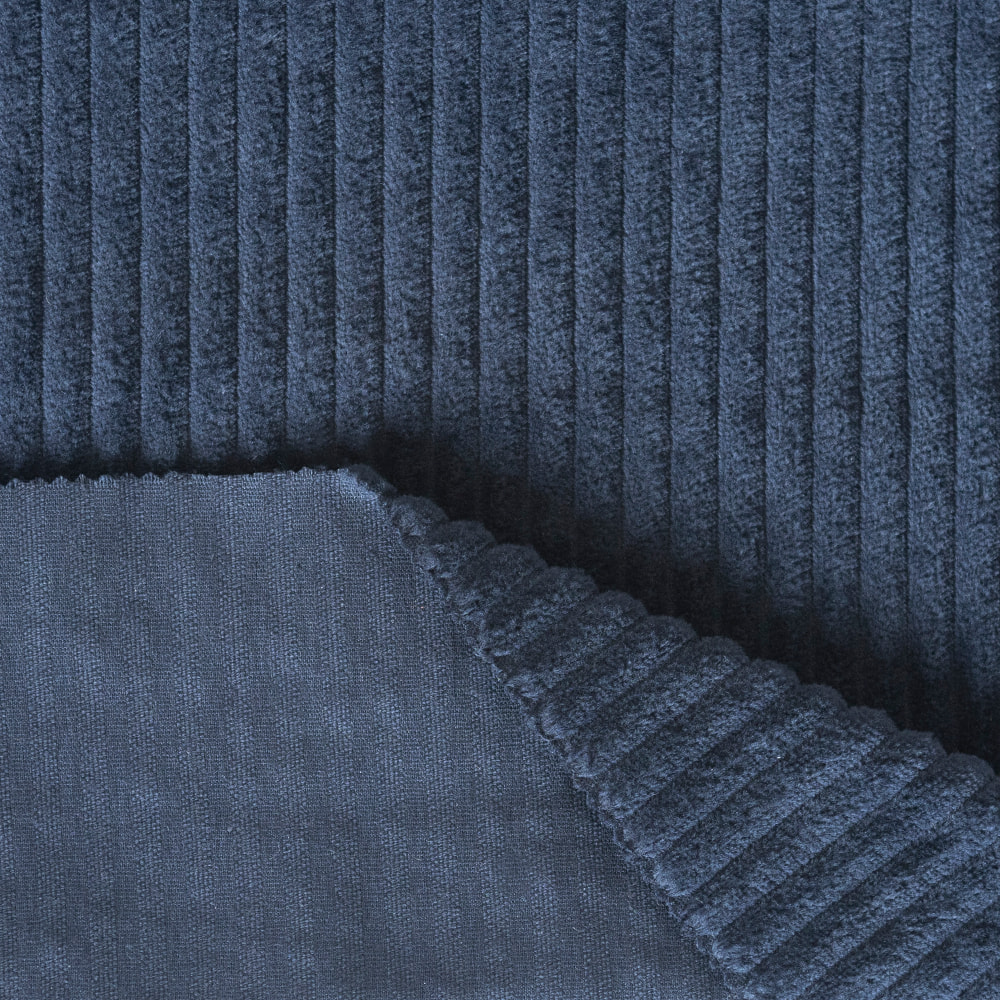 6W groft bomuld, ikke-strækbart fløjlsmøbelstof Tyk, ru 6-vals bomuldsfløjl til strukturerede taskepaneler, bæltekroppe og boxy-lommer, hvor et ikke-strækbart stof skal holde formen. Se produkt →
Vedhæftede detaljer bestemmer holdbarheden. Sy gennem trykte huller på mindst 1,5 mm og forstærk dem med et øje, eller klem den trykte del mellem to stoflag i stedet for at nitte lige gennem et enkelt lag. Hold hårde kanter væk fra bunken, og angiv, at det samlede stykke overlever en 30 til 40 graders vaskecyklus, hvis plejeetiketten lover det. Studier, der arbejder med mønster og tekstur på tekstilsiden i stedet for på den trykte komponent, finder ofte mere variation i dobbeltvævede fløjlskonstruktioner end i en ekstra trykt overfladefinish. Møller som f.eks CLDCLOTH væv og finish disse stoffer internt, hvilket forkorter løkken, når en stropbredde eller en luvhøjde skal ændres ved siden af hardwaren.
Trykt tilbehør er ikke en erstatning for tekstiler; de er den strukturelle halvdel af et stykke, hvis komfort stadig kommer fra stof. Angiv begge halvdele sammen og det økonomiske arbejde; angiv den trykte halvdel isoleret, og tilbehøret koster enten for meget eller føles forkert i hånden.
Du er velkommen til at kontakte vores venlige receptionspersonale med enhver generel ring til os

+86 139 6116 7127

Email: cloud@jacquardcloth.com

Tekstilindustrizone, East Hutang Town, Wujin District, 213100 Changzhou, Kina
Copyright © Changzhou Cloud Cloth Industry Co.,Ltd.Privatliv
